了解卫华




卫华产品图鉴 | 智能化(酒厂)系列起重机
发布2026年09月14日
阅览26
手机阅览
针对酒厂高温高湿、卫生标准严苛的特殊工况,通用起重机难以满足需求。卫华深入“起窖、入窖、蒸馏、摊凉”四大核心工艺,定向研发专用起重装备。深度融合刚性防摇、自动化抓取与精准定位技术, 结合特种防腐处理工艺,全力打造一套安全、卫生、高效的现代化酿酒物料转运解决方案。
m 多功能一体自动起重机
起重量范围:3t~10t
跨度范围:13.5m-22.5m
工作级别:A5-A7
机构特点:
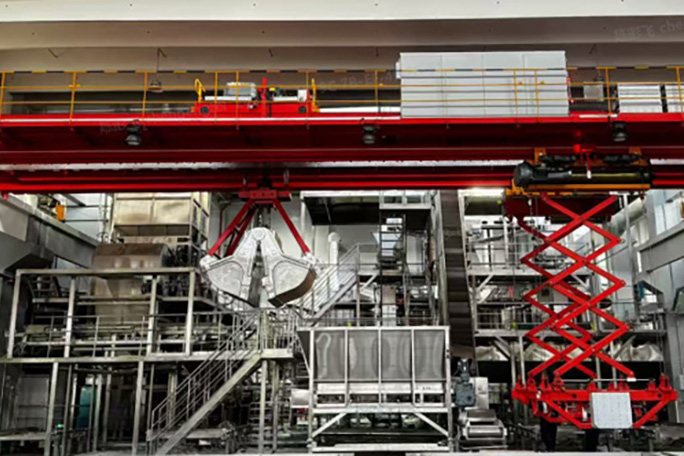
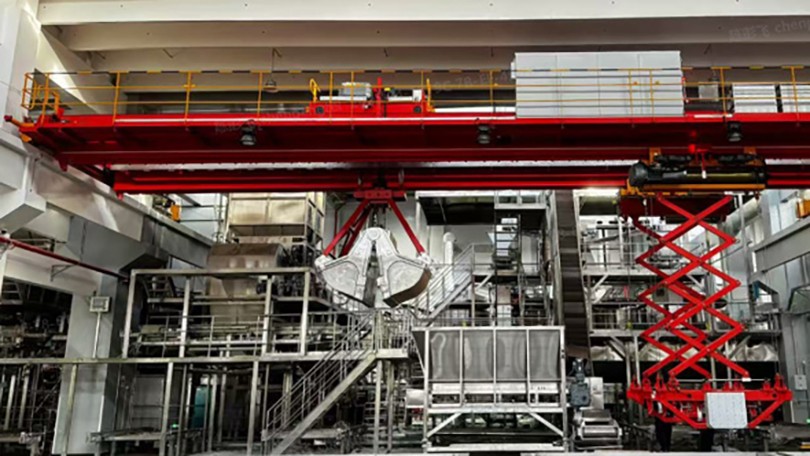
· 双梁双车架构:依托稳固的双主梁,配置两套独立驱动的运行小车。中间为主作业小车,侧部为辅助搬运小车,分区作业,高效协同。
· 刚柔并济的抓取系统:中间小车采用刚性导柱驱动马达抓斗,解决散料入窖难题;辅助小车采用旋锁吊具,解决酒甑/料斗的自动取卸难题。
· 双重防摇保障:起升机构配合剪刀叉防摇机构,实现全行程的低摆动甚至零摆动运行。
工艺适配:
该设备集成了起窖、入窖、酒甑转运及散料装卸四大功能,通过刚性抓斗进行窖内物料的深挖与归堆,通过旋锁吊具快速更换作业对象(料斗/酒甑);
全自动化的运行模式大幅减少了人工干预,是实现酿造车间“无人化”作业的核心装备。
m 马达抓斗式防摇起、入窖起重机
起重量范围:3t~10t
跨度范围:13.5m-22.5m
工作级别:A5-A7
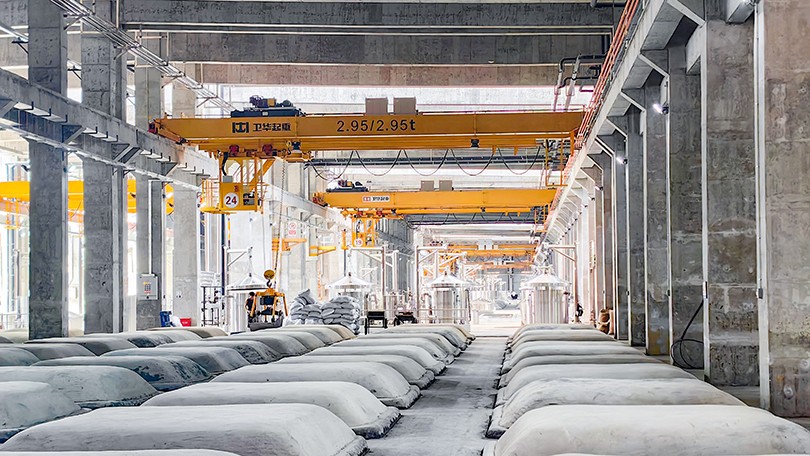
机构特点:
本机搭载全闭环电气防摇系统,减摇效果高达95%,彻底告别传统抓斗的“钟摆效应”。
配合单钩直挂式马达抓斗,即挂即用,无需复杂的电缆收放装置。在狭窄的窖池间作业时,依然能保持抓斗“稳、准、快”的精准定位,大幅提升入窖与出窖的作业效率及安全性。
工艺适配:
针对窖池作业环境设计,主要用于散状粮粉及酒糟的入窖堆积与出窖装车。防摇功能有效避免了抓斗碰撞窖池壁,单钩抓斗则保证了在有限空间内的灵活操作,是实现窖池作业自动化升级的关键设备。
m 窖池至蒸锅、拌料区间自动化起重机
起重量范围:3t~10t
跨度范围:13.5m-22.5m
工作级别:A5-A7
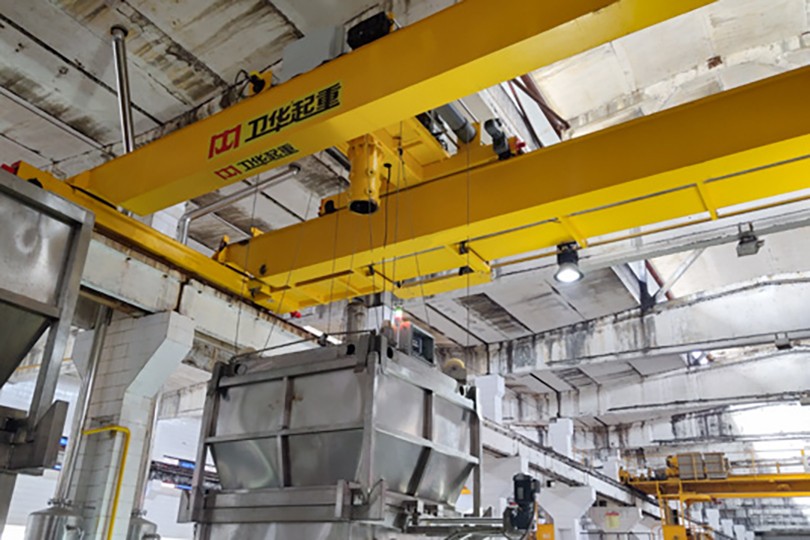
本机是为酿造车间高难度转运环节打造的全刚性自动化解决方案。
机构特点:
· 一机双能:中间刚性抓斗负责深挖起窖,两侧旋锁吊具负责酒甑与料斗的自动转运,一套设备覆盖两大工序。
· 全自动化:从起窖、转运到入蒸锅/拌料区,全程无需人工挂钩,极大提升了生产节拍与安全性。
工艺适配:
专用于连接窖池、蒸锅及拌料区的物流中转。通过“刚性抓斗起窖”与“旋锁吊具转运”的无缝切换,打通了固态酿酒过程中最关键的物理流转环节,是实现该工段无人化生产的核心装备。
m 酒罐转运专用自动化起重机
起重量范围:3t~10t
跨度范围:13.5m-22.5m
工作级别:A5-A7
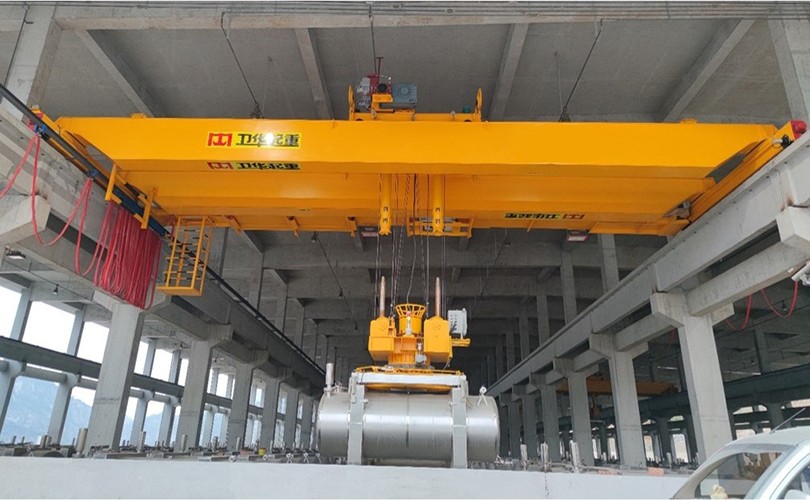
机构特点:
· 双重防摇系统:起升机构采用四吊点静定结构结合刚性导柱导向技术,从力学模型与物理结构双重锁定吊具姿态,实现运行全过程的“零摆动”与“无扭转”,确保酒罐在高空转运中的绝对平稳。
· 自适应旋锁吊具:配置专用旋锁式自动抓取装置,可智能识别并适配酒甑或料斗。通过机械锁紧与传感器反馈,实现全自动摘挂钩,杜绝高空坠落风险。
工艺适配:
专用于发酵酒罐的精密转运,刚性防摇设计有效防止了酒液在转运过程中的激荡,旋锁吊具则保障了重型容器的快速流转,是实现该工段全自动无人化作业的关键设备。
m 蒸锅至生糠或者粮粉使用起重机
起重量范围:3t~10t
跨度范围:13.5m-22.5m
工作级别:A5-A7
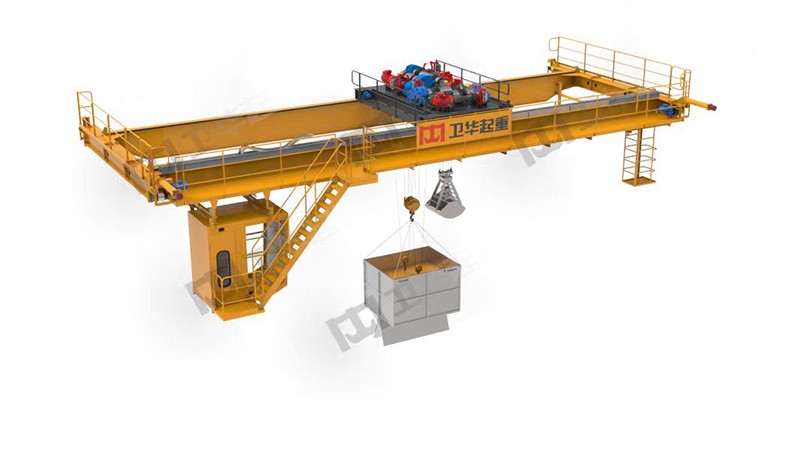
机构特点:
· 起重机设三个吊钩及一个抓斗机构;
· 抓斗具备独立的起升与控制回路;
· 三吊钩刚性连接可实现同速升降,同时各钩配备独立卷扬系统以满足微调用钩需求。
工艺适配:
· 散料抓取: 利用抓斗机构进行生糠、粮粉的出入窖及散料装卸。
· 酒甑翻转: 蒸馏后的酒糟从酒甑转运至摊凉机过程中,三吊钩联动实现同步台吊;抵达工位后,两侧副钩下降执行酒甑开盖动作,随后双钩提升复位,完成甑盖闭合无需辅助人工。
m 酒甑至拌料起重机
起重量范围:3t~10t
跨度范围:13.5m-22.5m
工作级别:A5-A7
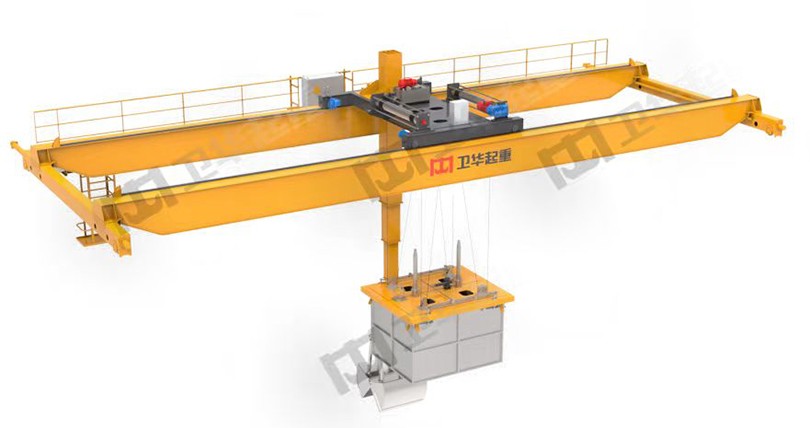
该产品是针对“酒甑→摊凉机”这一关键环节研发的专用装备,解决了传统吊装依赖人工辅助、效率低的痛点。
机构特点:
· 该起重机配置三套独立驱动的起升机构,支持“三钩同升同降”与“单钩独立微调”两种模式自由切换。
其核心在于利用中间吊钩固定、两侧吊钩垂直位移的差动原理,替代传统复杂的开盖装置,实现了酒甑盖启闭的机械化自动控制。
工艺适配:
针对酒甑至摊凉机的转运工序,设备首先通过三钩同步抬吊将酒甑精准输送至目标工位;
随后中部吊钩锁死定位,两侧吊钩下降打开甑盖卸料;待摊凉完成后,两侧吊钩回升,利用机械结构自动闭合甑盖。整个过程流畅高效,极大降低了人工干预强度。
河南卫华作为重型装备制造行业的领军企业,依托1000吨级超大型型式试验台、3D视觉智能坡口下料机器人、500吨级大型结构件退火炉等行业领先装备矩阵,打通了从原材料加工到成品检测的全流程工艺壁垒。
生产加工的每一环节均融入高精度制造基因与智能化控制逻辑,形成“设备强、工艺精、管控严”的制造优势,其超大型结构件加工精度达行业顶尖水平,智能产线柔性适配多品类订单,以顶尖制造实力为全球客户提供“高可靠、高效率、高适配”解决方案。